


Em diversas plantas industriais, é comum encontrar sistemas de controle com falhas intermitentes, disparos indesejados ou dificuldade de diagnóstico, mesmo quando a lógica do software foi desenvolvida sem erros aparentes.
Isso acontece porque um CLP não opera de forma isolada. A estabilidade de uma aplicação de automação depende da integração equilibrada entre o hardware, a engenharia do painel elétrico, a qualidade da fonte de alimentação, as malhas de aterramento, a estrutura do código e os procedimentos de documentação.
Negligenciar os periféricos, como a dissipação térmica no gabinete, as distâncias mínimas entre cabos de potência e de sinal ou a padronização na nomenclatura de variáveis, aumenta o tempo médio de reparo (MTTR) e provoca a degradação precoce dos componentes eletrônicos. A automação industrial exige uma visão sistêmica, na qual a programação de controlador é apenas uma das etapas de um ciclo de vida rigoroso. Conheça, neste artigo, boas práticas para a sua operação.
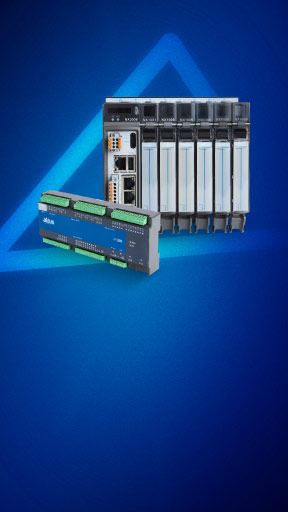
Como escolher o CLP ideal e fazer o dimensionamento da operação
A escolha do controlador deve se basear em uma análise técnica das características físicas do equipamento e das necessidades da aplicação. Assim, é possível evitar tanto as limitações de expansão, que podem surgir e comprometer o determinismo, quanto o superdimensionamento desnecessário. Veja o que deve ser considerado na avaliação do seu CLP:
Analisar o tempo de varredura e a capacidade de processamento
A avaliação do tempo de varredura e da capacidade de processamento da CPU é um dos fatores mais críticos na escolha do CLP, pois determina diretamente se o controlador conseguirá responder aos eventos do processo dentro das restrições de tempo exigidas.
Uma escolha errada nesse ponto pode comprometer a estabilidade de toda a planta, já que processos com dinâmicas distintas exigem capacidades de processamento completamente diferentes.
Aplicações convencionais, como esteiras transportadoras e embaladoras, operam de forma segura com tempos de ciclo de até 10 ms. Já os processos de alta velocidade, como o controle sincronizado de servomotores ou a proteção elétrica de subestações sob a norma IEC 61850, demandam processadores capazes de manter tempos de ciclo abaixo de 2 ms a 4 ms, evitando falhas graves de atuação ou perda de sincronismo.
Além da dinâmica imediata da máquina, considerar o tempo de varredura na escolha do CLP é fundamental para prever a expansão do sistema. Um erro frequente é dimensionar a CPU com base apenas no volume de código e na carga de processamento iniciais. Com o tempo, a inclusão de novas lógicas, rotinas de diagnóstico, alarmes e o aumento do tráfego de comunicação em rede sobrecarregam o processador, o que pode causar perda de determinismo e atrasos nas respostas.
Por isso, o controlador ideal deve ser selecionado com uma margem de folga de pelo menos 40% no tempo de varredura e 50% de espaço livre na memória de programa, garantindo que o hardware suporte o crescimento da planta sem necessidade de substituição precoce.
Fazer contagem de entradas e saídas e margem de expansão
A determinação precisa da quantidade e dos tipos de entradas e saídas (E/S) também é essencial na hora de escolher o CLP ideal, influenciando diretamente a decisão entre arquiteturas compactas (fixas) ou modulares. Limitar essa especificação durante o mapeamento dos instrumentos de campo é um erro frequente de projeto.
A escolha correta deve contabilizar não apenas os sinais digitais e analógicos existentes, mas também canais adicionais para diagnóstico de partida de motores, retornos de contatores e sinais redundantes para intertravamentos de segurança. Segundo as boas práticas da norma IEEE 1402 para sistemas de controle, o controlador deve ser especificado com uma margem de reserva física de 20% a 25% em cada módulo.
Selecionar um CLP com essa folga de infraestrutura evita retrofits longos, cujo custo em campo costuma ser maior do que o de já prever a capacidade adicional desde o início, permitindo absorver modificações de processo, novos instrumentos de campo ou contingências identificadas durante o comissionamento, sem a necessidade de trocar o chassi ou adicionar racks de expansão de emergência. Veja em detalhes:
Operational Efficiency | Reserva recomendada | Norma / Referência | Consequência do subdimensionamento |
Processing capacity | 40% de folga | IEC 61131-2 | Perda de determinismo e atrasos no tempo de resposta. |
| Memória de programa e dados | 50% de espaço livre | Práticas específicas do setor | Impossibilidade de incluir rotinas de diagnóstico ou novas operações. |
| Pontos de E/S físicos por módulo | 20% a 25% de pontos vagos | IEEE 1402 | Necessidade de substituição do chassi ou retrofit para ampliações. |
| Capacidade da fonte de alimentação | 20% a 30% acima do consumo de pico | Práticas de projetos elétricos | Queda de tensão na partida de componentes e reset da CPU. |
Avaliar a comunicação, o ambiente e os níveis de segurança
A escolha do CLP ideal também exige avaliar a conectividade com a rede industrial, a severidade do ambiente e os requisitos de segurança da planta. É preciso garantir que o controlador tenha suporte nativo aos protocolos de comunicação presentes na arquitetura da fábrica, como PROFINET, EtherNet/IP, Modbus TCP ou redes Fieldbus, evitando gargalos de integração ou a necessidade de conversores de protocolo, que aumentam os pontos de falha do sistema.
Do ponto de vista ambiental, as condições do local de instalação determinam se o CLP escolhido precisa de características de robustez específicas. Ignorar os níveis de temperatura, umidade e vibração mecânica (conforme a norma IEC 60068-2-6) ou a presença de atmosfera corrosiva leva à falha precoce dos circuitos eletrônicos.
Nesses cenários, a especificação inicial deve direcionar a escolha para modelos com placas dotadas de revestimento de proteção (conformal coating) e invólucros com grau de proteção (IP) adequado. Também é preciso definir os requisitos de segurança, um aspecto que deve entrar em cena já na escolha da CPU. Se a operação envolver riscos à integridade física da equipe ou à segurança de processos críticos, um CLP de segurança (safety), com certificação SIL, por exemplo, se faz necessário.
Por isso, vale fazer uma pesquisa de mercado, já que controladores padrão costumam não ter diagnósticos internos contínuos nem a arquitetura exigida por normas como a ISO 13850, a IEC 62443 e a IEC 60204-1 para intertravamentos de segurança.
Verificar a necessidade de conformidade com normas e as recomendações do fabricante
Avaliar e respeitar a conformidade com as normas técnicas e recomendações do fabricante desde a fase de pesquisa do CLP é indispensável para garantir a viabilidade e a longevidade da aplicação. Antes de decidir pelo modelo final, é preciso analisar com cuidado nos manuais dos fabricantes as especificações de tolerância de tensão de alimentação, os níveis de isolamento galvânico, as correntes máximas suportadas por ponto e os requisitos térmicos de montagem.
Escolher um CLP compatível com os padrões regulatórios do mercado e do setor em questão, como a IEC 61131-2 para hardware, a IEC 60204-1 para segurança elétrica de máquinas, a UL 508A para painéis e a NFPA 79, assegura que o equipamento suportará as necessidades elétricas e ambientais da fábrica sem comprometer o desempenho ou invalidar as garantias técnicas do fabricante.
Optar por um modelo sem considerar suas limitações de montagem ou seus requisitos de dissipação de calor pode inviabilizar o layout do painel ou provocar superaquecimento prematuro da CPU, tornando a escolha do controlador inadequada para a realidade operacional da planta.
Como organizar o layout do painel elétrico
A montagem do painel elétrico é o que determina o nível de imunidade a ruídos do sistema de controle e interfere diretamente na velocidade das intervenções de manutenção. Conheça os principais cuidados que você precisa ter antes de instalar o seu controlador no painel:
Condições térmicas e de ventilação
Fontes de alimentação, inversores de frequência e transformadores são as principais fontes de calor dentro de um painel.
A fonte do CLP deve ficar posicionada na parte superior da estrutura, respeitando o fluxo ascendente da convecção térmica (o processo de transmissão de calor que acontece em líquidos e gases) e mantendo distância dos componentes eletrônicos sensíveis. A temperatura interna do painel não deve ultrapassar o limite estipulado pelo fabricante do CLP, a recomendação típica é mantê-la abaixo de 50 °C. Quando o calor gerado internamente ou a temperatura ambiente ultrapassa essas especificações, a ventilação natural deixa de ser suficiente.
Nesses casos, é preciso adotar ventilação com filtros adequados ao grau de proteção (IP) do invólucro, ou condicionadores de ar para painéis industriais. Recomenda-se ainda manter um espaçamento livre mínimo de 25 mm entre os módulos do CLP e as canaletas de fiação, para assegurar a circulação de ar.
Separação dos condutores e organização do espaço
O acoplamento eletromagnético entre cabos de potência e linhas de sinal é uma causa frequente de oscilação em medições analógicas e de falhas de comunicação. Para evitar essas interferências, a fiação deve ser organizada em canaletas distintas, de acordo com os níveis de tensão e a função:
- Canaletas exclusivas para condutores de potência em corrente alternada (230/400 VAC) e cabos de saída para motores.
- Canaletas exclusivas para fiação de comando em corrente contínua (24 VDC), sinais analógicos e redes de comunicação.
- Espaçamento físico de no mínimo 100 mm entre as rotas de potência e sinal.
- Cruzamento perpendicular (90°) obrigatório nos pontos onde as trajetórias de potência e sinal precisarem se encontrar, reduzindo a indução magnética.
As canaletas plásticas de fiação devem operar com taxa de ocupação de 40% a 50% de sua capacidade, prevenindo o superaquecimento do chicote de cabos e facilitando a inclusão de novos condutores.
O layout interno, por sua vez, deve reservar 20% de espaço livre na placa de montagem, para acomodar futuras ampliações de trilho DIN.
Ergonomia e acesso para manutenção
O posicionamento dos equipamentos deve priorizar a segurança e a ergonomia durante o diagnóstico em campo. A CPU e os módulos de E/S devem ficar em altura visual favorável, permitindo a verificação imediata dos LEDs de status e o encaixe dos cabos de comunicação sem recursos improvisados de acesso.
As portas do painel devem ter abertura mínima de 90°, e o espaço frontal e traseiro deve manter uma distância livre de pelo menos 1 metro em relação a obstáculos fixos, atendendo às normas de manutenção.
Aterramento e compatibilidade eletromagnética (EMC)
O aterramento de um sistema com CLP desempenha duas funções distintas, definidas pela norma IEC 61131-2: o aterramento de proteção (Protective Earth — PE) e o aterramento funcional (Functional Earth — FE).
O aterramento de proteção (PE) garante a segurança pessoal contra choques elétricos, equipotencializando as partes metálicas não energizadas do painel com o sistema de terra da edificação. Já o aterramento funcional (FE) estabelece o referencial de zero volt para a lógica do CLP e provê um caminho de baixa impedância para a drenagem de ruídos eletromagnéticos de alta frequência.
Para evitar malhas fechadas de terra, que provocam a circulação de correntes parasitas, o sistema de aterramento deve seguir uma topologia em estrela: todos os pontos de terra do CLP, das fontes de alimentação e das estruturas metálicas devem convergir para uma única barra de aterramento principal dentro do gabinete.
A blindagem de cabos de sinais analógicos (4–20 mA ou 0–10 V) e de comunicação deve ser aterrada em apenas uma das extremidades, de preferência no lado do painel de controle. Manter a extremidade oposta isolada no instrumento de campo evita a circulação de correntes geradas por potenciais de terra distintos entre o ambiente de processo e a sala de controle.
Estabilidade elétrica
A instabilidade na barra de alimentação compromete o funcionamento dos processadores eletrônicos, provocando resets espontâneos e corrupção de variáveis em memória.
As fontes de alimentação chaveadas (SMPS) devem ser dimensionadas para fornecer a corrente exigida pela CPU, pelos módulos de E/S e pelos dispositivos de campo, aplicando-se uma margem de segurança de 20% a 30% sobre a corrente máxima de pico calculada. Essa folga absorve os surtos de corrente de energização que ocorrem durante o acionamento simultâneo de solenoides, acopladores a relé e sensores.
Recomenda-se o uso de fontes de alimentação classificadas como SELV (Safety Extra-Low Voltage) ou PELV (Protective Extra-Low Voltage), que oferecem isolamento galvânico entre a rede de entrada AC e os circuitos de baixa tensão. Em locais sujeitos a oscilações térmicas ou distúrbios de rede, a instalação de transformadores de isolação na entrada da fonte e de protetores contra surtos de tensão (DPS) ajuda a atenuar o impacto de transitórios elétricos.
Boas práticas de arquitetura e programação do CLP
A qualidade do software desenvolvido para um controlador industrial é medida por sua estabilidade, clareza e facilidade de manutenção por outros profissionais. Programas estruturados de forma confusa aumentam ainda mais o tempo de parada da planta durante intervenções de emergência. Saiba mais, a seguir, sobre as práticas mais recomendadas na hora de programar seu controlador:
Estruturação lógica e conformidade com a IEC 61131-3
A arquitetura do software deve adotar as linguagens normatizadas pela IEC 61131-3, como Diagrama Ladder (LD), Texto Estruturado (ST), Diagrama de Blocos Funcionais (FBD) e Grafcet/SFC, aproveitando os recursos de cada uma conforme a aplicação.
A lógica do processo deve ser dividida em blocos funcionais reutilizáveis (FB) e funções (FC), evitando a criação de programas monolíticos. A aplicação do conceito de máquinas de estados finitos no controle sequencial simplifica o acompanhamento das fases do processo, eliminando dependências cruzadas entre bits de memória.
A organização ideal do programa inclui:
- – Blocos dedicados ao tratamento e à filtragem de entradas digitais e analógicas.
- – Blocos contendo as regras de processo e os intertravamentos operacionais.
- – Blocos específicos para o acionamento de saídas, diagnóstico e gerenciamento de alarmes.
Nomenclatura de tags e padrão ISA-5.1
Identificadores genéricos de variáveis, como I0.0, M0.1 ou Auxiliar_1, dificultam a leitura do código. O recomendado é usar uma nomenclatura estruturada e autoexplicativa, baseada nas diretrizes da norma ISA-5.1 para instrumentação industrial.
- – Defina tags contendo a área da planta, o equipamento e a função do sinal, como AREA01_BOMBA01_CMD_LIGAR, AREA01_PT001_PRESSAO_MEDIDA ou AREA02_VALV01_FIM_CURSO_ABERTO.
- – Mantenha um padrão consistente em todo o código, utilizando uma única convenção, como UPPER_SNAKE_CASE (adotada nos exemplos acima), CamelCase ou snake_case.
- – Evite o uso de caracteres especiais, espaços ou acentuação gráfica nas variáveis, para assegurar a correta exportação de dados via redes industriais e servidores OPC UA.
Comentários e gerenciamento de alarmes
Os comentários inseridos no programa devem contextualizar a intenção das regras de negócio e as condições do processo, evitando descrições redundantes. Explicações detalhadas sobre tempos de estabilização, intertravamentos de segurança e sequenciamento facilitam o trabalho das equipes de manutenção.
A lógica também deve incorporar rotinas para o tratamento de alarmes e falhas do equipamento. Quando ocorre uma divergência, como a falta de confirmação de abertura de uma válvula ou o disparo de um disjuntor, o programa deve gerar um código de erro específico e registrá-lo para consulta na IHM.
Essa prática permite identificar rapidamente a causa raiz, sem a necessidade de conectar um computador de programação ao CLP.
Padrão de cores de condutores segundo a IEC 60204-1
Os cabos instalados no painel devem seguir a codificação de cores definida pela norma IEC 60204-1, permitindo que os técnicos identifiquem visualmente a natureza do circuito:
| Tipo de circuito | Cor do condutor (IEC 60204-1) | Função e aplicação no painel |
Alimentação AC e DC de potência | Preto (Black) | Circuitos principais de força trifásicos ou monofásicos. |
| Comando / Controle em corrente alternada (AC) | Vermelho (Red) | Bobinas de contatores, relés e sinalizadores em 110/230 VAC. |
| Comando / Controle em corrente contínua (DC) | Azul (Blue) | Sinais de E/S digitais/analógicas e alimentação em 24 VDC. |
| Condutor de proteção elétrica | Verde e amarelo (Green/Yellow) | Conexão exclusiva ao barramento de aterramento (PE). |
| Circuito isolado / Tensão externa | Laranja (Orange) | Fiação energizada por fonte externa, mantendo tensão com o disjuntor aberto. |
Todos os condutores devem ser prensados com ilhós (terminais tubulares) e identificados nas duas extremidades por anilhas alfanuméricas, correspondentes ao esquema elétrico.
Governança de software e controle das atualizações
A programação do CLP deve seguir procedimentos de gestão de alteração de código. Cada modificação realizada deve ser anotada em uma tabela de controle de versão mantida dentro do próprio projeto, detalhando a data, o responsável, o motivo do ajuste e a versão gerada.
As cópias de segurança (backups) do código atualizado devem ficar armazenadas em servidores com acesso restrito. Já as atualizações de firmware do controlador devem ser executadas com base em avisos de segurança emitidos pelos fabricantes, corrigindo potenciais vulnerabilidades alinhadas às diretrizes da norma IEC 62443.
A importância de testes, comissionamento e validação de falhas
Antes de liberar o sistema para operação total, a instalação precisa passar por procedimentos de teste estruturados, capazes de validar tanto o hardware quanto o software.
O primeiro passo é o teste de entrada e saída, que consiste em acionar individualmente cada instrumento em campo e verificar se o sinal correspondente é recebido na variável correta do CLP. Para os canais analógicos, utiliza-se um gerador de sinais para simular os patamares de 4 mA, 12 mA e 20 mA, garantindo que a parametrização do cartão e os blocos de escala no programa apresentem as leituras corretas.
Simulação de falhas e lógica de falha segura
O comissionamento deve incluir a simulação de condições extremas para avaliar a resposta do sistema de controle. Os testes devem abranger:
- – A desconexão abrupta de cabos de comunicação em rede.
- – A interrupção da alimentação do barramento de 24 VDC.
- – O rompimento de circuitos de sensores de campo.
De acordo com os requisitos da IEC 60204-1 e da ISO 13850, o circuito elétrico dos botões de parada de emergência e das chaves de segurança deve ser montado no formato Normalmente Fechado (NF).
Essa fiação garante o conceito de falha segura: caso ocorra o rompimento físico do cabo ou a perda da tensão de comando, a entrada digital do CLP transita para nível lógico FALSO, forçando o desligamento seguro do processo.
Conquistar um maior índice de disponibilidade operacional em instalações com CLP depende da integração de fatores técnicos que vão além do desenvolvimento do código.
Um programa bem estruturado pode falhar diante de quedas de tensão na fonte de alimentação, ruídos induzidos pela falta de segregação de cabos ou superaquecimento por ventilação inadequada no gabinete.
O ciclo de vida de uma aplicação de automação sustentável envolve a seleção criteriosa do hardware, o respeito às orientações do fabricante, a montagem do painel dentro das normas, a implementação cuidadosa do aterramento, a padronização do código-fonte, a atualização da documentação e a realização de testes abrangentes.
A adoção dessas boas práticas reduz os custos de manutenção, aumenta a segurança dos operadores e assegura a previsibilidade do processo industrial, sem paradas indesejadas.